Transfer Drift
Perché i sistemi senza gesso creano nuovi problemi
Rimuovere il gesso non basta. La maggior parte dei sistemi di montaggio magnetico introduce quattro nuove fonti di errore. Ecco l'ingegneria dietro il problema.
Odontotecnico Inventore & Fondatore
La promessa rispetto alla realtà
Tutti i sistemi senza gesso fanno la stessa promessa: montaggio più rapido, nessuna miscelazione, nessuna pulizia, nessuna attesa per la presa del gesso.
La promessa è reale. Montare magneticamente un modello stampato è più veloce rispetto al gesso e nessuno di coloro che hanno provato entrambi sostiene il contrario.
Ma la velocità non è mai stata l'unico scopo. Il gesso, con tutta la sua scomodità, fa una cosa bene: mantiene il modello dove lo posizioni con le mani. Un sistema che sostituisce il gesso eredita quel compito. La velocità senza fedeltà non è un miglioramento. È un compromesso che nessuno scrive sulla confezione.
Quindi la vera domanda non è "È più veloce?" È questa:
Ciò che verifichi sull'articolatore è ancora ciò che hai progettato in CAD?
Hai passato un'ora a posizionare i contatti sullo schermo. Monti il modello, chiudi l'articolatore e l'asta incisale non tocca lo zero. I contatti non sono nemmeno vicini e non sono dove li hai messi tu. Ora inizia la ricerca del problema: la scansione, l'allineamento, il design, la stampante.
Con la maggior parte dei sistemi senza gesso, la risposta onesta a questa domanda è: non puoi esserne sicuro. Non perché l'idea sia sbagliata, ma a causa di quattro decisioni ingegneristiche condivise da gran parte della categoria. Ognuna di esse aggiunge una nuova fonte di errore alla tua catena di lavoro.
Problema 1: Basi ingombranti che collidono con gli analoghi da impianto
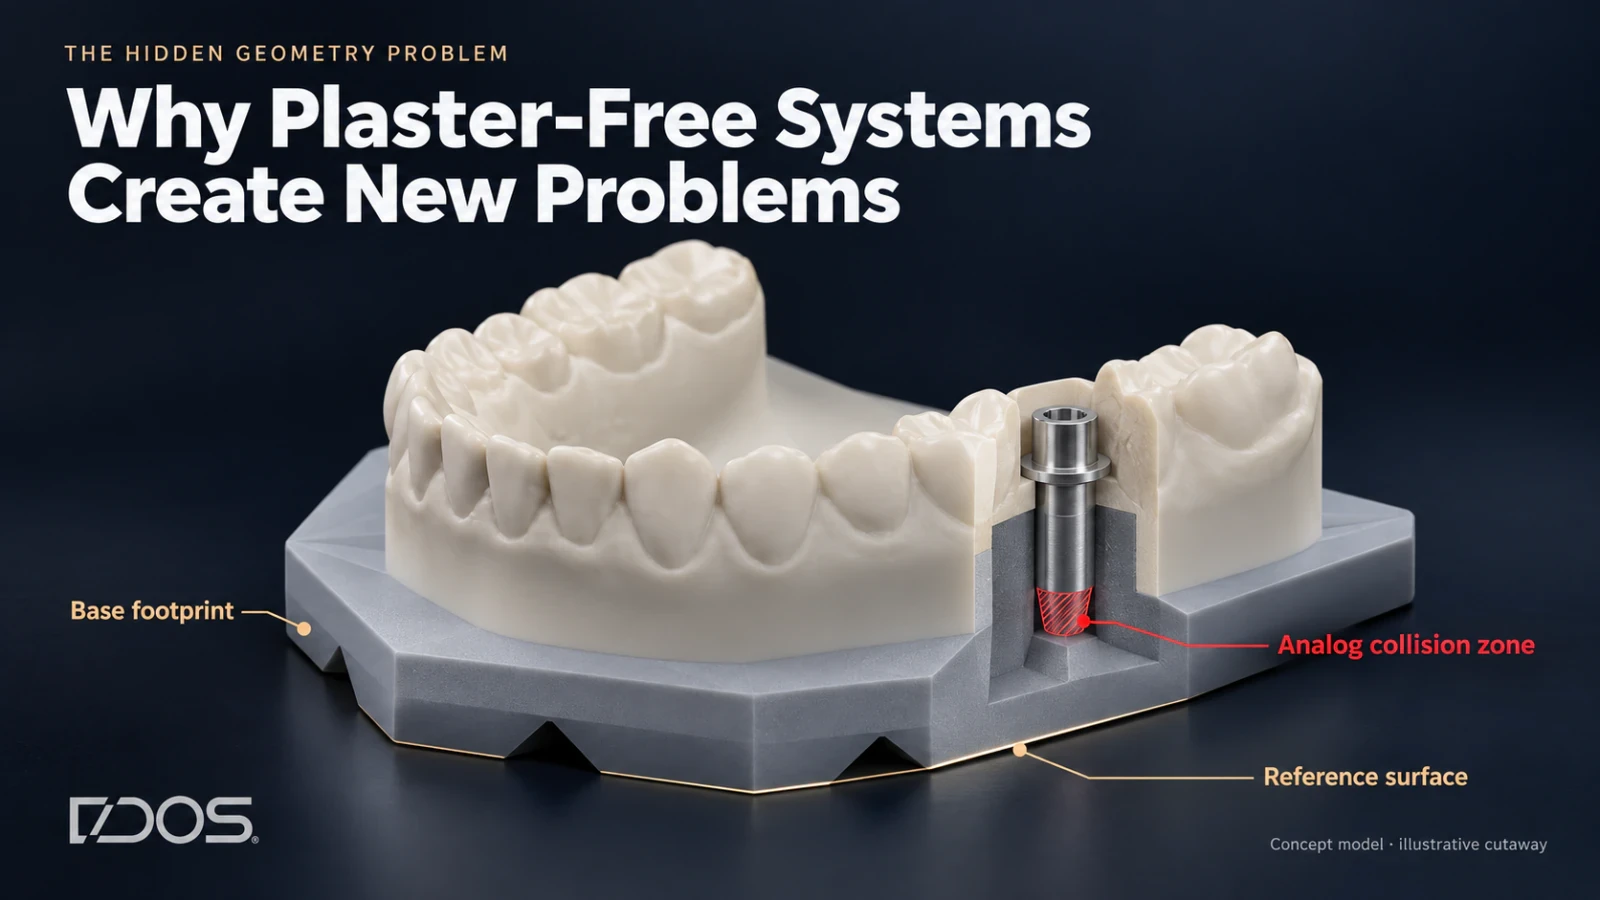
Osserva la base di un tipico modello senza gesso. È ampia, spessa e solida, con un ingombro che assomiglia molto a uno zoccolo di montaggio in gesso. Non è un caso. La maggior parte dei sistemi ha adattato la propria geometria dal montaggio tradizionale in articolatore invece di progettarla per un modello stampato.
Su una corona singola, questo è tollerabile. Su un caso su impianti, è una collisione.
Gli analoghi da impianto si estendono verso il basso nella base del modello. Quando l'analogo in posizione 5 ha bisogno di quello spazio e la base di montaggio lo occupa già, i due si intersecano fisicamente. In CAD vedi una sovrapposizione che non puoi risolvere. Sul banco hai tre opzioni e nessuna di queste è ottimale:
Fresare la base. Libera lo spazio per l'analogo, ma rimuovi materiale dalla superficie che definisce la posizione del modello sulla piastra. Il riferimento non è più lo stesso.
Trovare un'alternativa. Ritagliare la base attorno all'analogo in CAD, assottigliare l'area di alloggio e accettare che il modello ora poggi su una superficie inferiore rispetto a quella su cui era progettato di poggiare.
Tornare al gesso per questo caso. Il che significa gestire due flussi di lavoro: uno per i casi semplici e uno per i casi che generano effettivo guadagno.
La terza opzione è quella che la maggior parte dei laboratori finisce per scegliere, e questo dice tutto. I lavori su impianti ad arcata completa (All-on-X, barre, ibride, overdenture) sono i lavori a più alto valore e più critici per l'occlusione che un laboratorio esegua. Ed è proprio qui che una base ingombrante fallisce per prima.
Un sistema di montaggio che non può gestire il tuo caso più complesso non è un vero sistema. È una scorciatoia per quelli facili.
Il problema non sono i magneti e non è l'idea del montaggio senza gesso. È la geometria stessa della base: una forma ereditata dal processo che avrebbe dovuto sostituire, non progettata per il processo in cui effettivamente vive.
Problema 2: Una base che impone come stampare
Il secondo problema deriva dal primo. Una base ingombrante non è stata progettata per una stampante e la stampante se ne accorge.
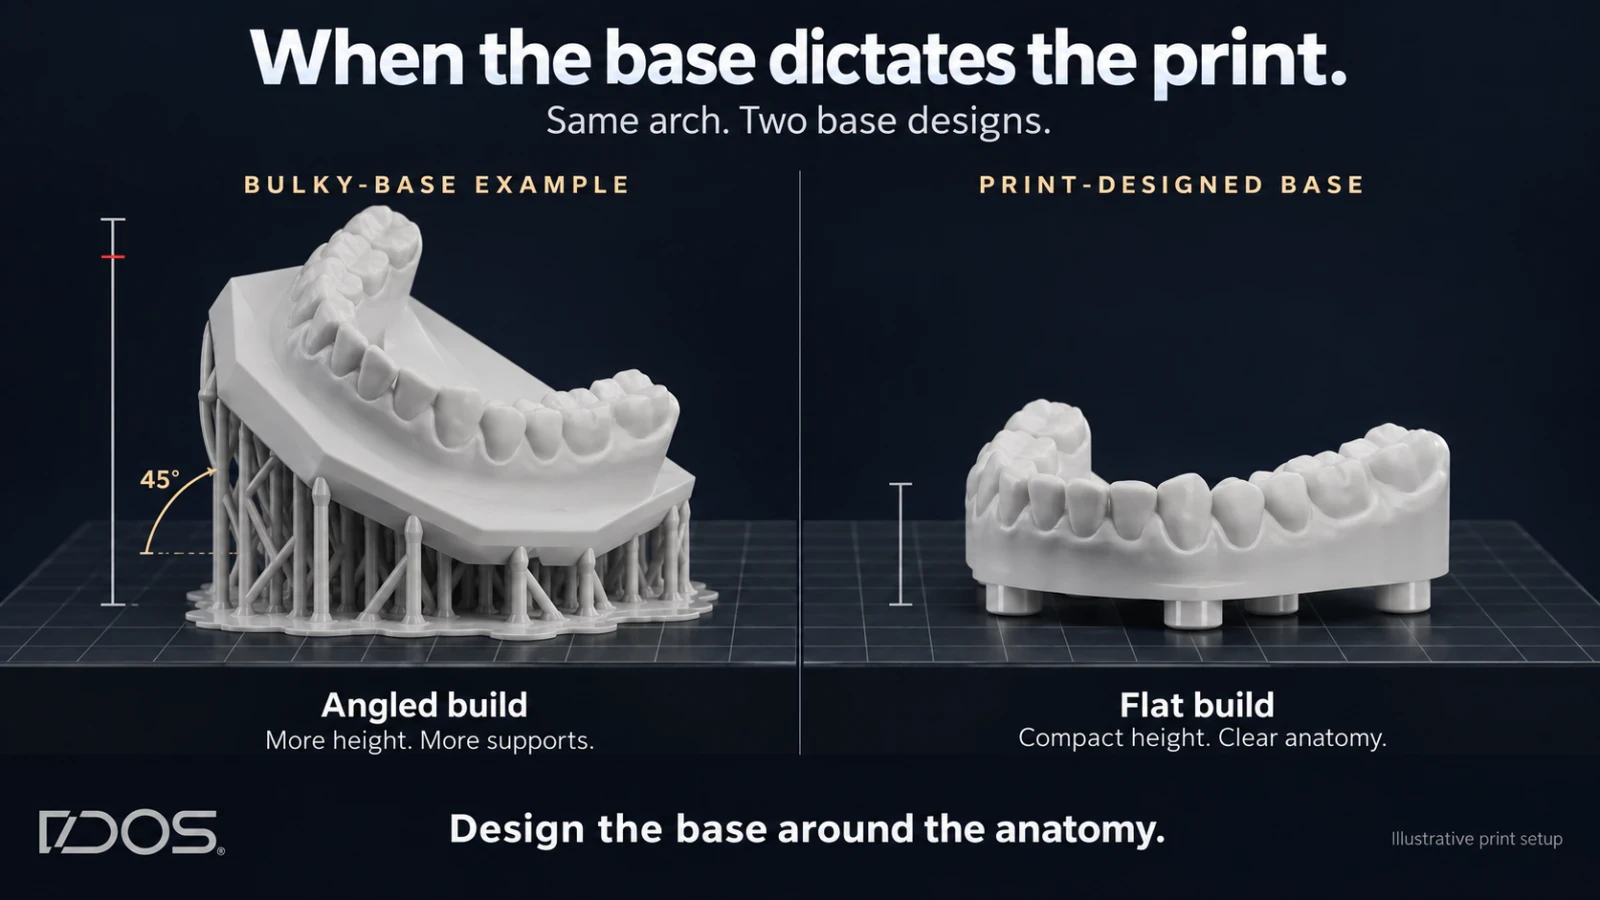
Per proteggere le superfici che si accoppiano con la piastra, molti sistemi richiedono che il modello venga stampato in obliquo, spesso a circa 45°, anziché in piano sulla piattaforma di stampa. Sulla carta si tratta di un'impostazione dello slicer. In pratica cambia tutto il processo successivo:
L'altezza di stampa aumenta. Un modello ad arcata completa inclinato è molto più alto di uno posizionato in piano. Maggiore altezza significa più strati e ogni strato è un'altra opportunità per accumulare piccoli errori sull'asse Z.
I supporti si posizionano dove serve precisione. Con l'inclinazione, i supporti toccano il modello in aree in cui non lo farebbero mai su una stampa in piano. Ogni punto di contatto lascia un segno e ogni segno va rifinito a mano.
La capacità della piastra si riduce. I modelli in piano si posizionano l'uno accanto all'altro. I modelli inclinati consumano spazio. Meno modelli per stampa, più stampe al giorno.
Il tempo di stampa aumenta. Stampe più alte significano cicli di lavoro più lunghi, per ogni caso, ogni giorno.
E la conseguenza più importante: i denti pagano per la base.
I denti sono la parte clinicamente critica del modello: l'anatomia occlusale, i contatti, i margini, il motivo stesso per cui il modello esiste. L'orientamento di stampa dovrebbe essere scelto in funzione di essi. Per un modello, questo di solito significa in piano. Quando la base forza l'inclinazione, stai ottimizzando la parte meno importante del modello a scapito di quella più importante.
Ogni tecnico esperto conosce l'ordine di priorità su un modello stampato. L'anatomia prima di tutto. Tutto il resto è al suo servizio. Un sistema di montaggio che inverte questo ordine ha una progettazione ingegneristica errata.
La soluzione non è una migliore strategia di supporto o una stampa più lenta. È una geometria della base progettata per la produzione additiva fin dall'inizio: una base che si stampa in piano, tiene i supporti lontani dalle superfici funzionali e si posiziona comunque con precisione sulla piastra.
Problema 3: Una sola configurazione per ogni caso
Apri la libreria CAD della maggior parte dei sistemi senza gesso e troverai un'unica disposizione dei magneti. Una sola posizione, un solo schema, applicato a ogni modello.
Questo ha senso se ogni caso è identico. Ma non lo sono.
Un modello a elemento singolo con elementi adiacenti sani è il caso più semplice che si presenta in laboratorio. Un'arcata completa con quattro o sei analoghi da impianto, una sezione con moncone sfilabile, un attacco a barra o un sottosquadro profondo non lo è. Ognuno di questi occupa spazio nella base del modello. Con una configurazione fissa, non c'è modo di dire al sistema "qui no".
Quindi, quando l'anatomia e lo schema dei magneti non concordano, ad avere la peggio è l'anatomia. Riprogetti la base attorno ai componenti fisici, la indebolisci dove i due si sovrappongono o torni nuovamente a utilizzare il gesso.
Questa è la differenza tra un prodotto e un sistema. Un prodotto funziona per il caso per cui è stato progettato. Un sistema è progettato per i casi che ricevi realmente, compresi quelli complessi e ad alto margine che creano la reputazione del tuo laboratorio.
La maggior parte dei sistemi senza gesso è stata progettata per i casi più semplici: nessun analogo, nessun moncone sfilabile, nessun ostacolo. Ecco perché fanno un'ottima figura nelle demo alle fiere e mostrano difficoltà il martedì pomeriggio con un All-on-6.
Un sistema di montaggio per un laboratorio moderno deve permetterti di scegliere dove posizionare i magneti, caso per caso, all'interno del software CAD che già utilizzi. La configurazione deve adattarsi all'anatomia, non il contrario.
Problema 4: Presumere che l'articolatore sia preciso
Il quarto problema è il più silenzioso. La maggior parte dei sistemi senza gesso presuppone che il tuo articolatore sia preciso e che la tua stampante stampi esattamente ciò che dice il file.
Nessuna delle due ipotesi è sicura.
Gli articolatori sono strumenti meccanici con le proprie tolleranze: piastre di montaggio che non si posizionano in modo identico, giochi nei giunti, usura dovuta a anni di utilizzo quotidiano. Due articolatori dello stesso modello sullo stesso banco non terranno necessariamente una piastra nella stessa identica posizione. Anche la stampante, la resina e il protocollo di polimerizzazione lasciano la loro impronta sul modello: un offset verticale costante qui, una leggera differenza planare là.
Un sistema privo di una fase di calibrazione tratta tutto questo come pari a zero. Fornisce una piastra costruita su dimensioni nominali, ti consegna un modello nominale e si aspetta che i due si incontrino esattamente dove indicato dal file CAD. Quando ciò non accade, nulla nel flusso di lavoro ti spiega il perché.
Ora somma tutto. Una geometria della base non progettata per la stampa. Un orientamento di stampa imposto da quella base. Una configurazione fissa che contrasta con l'anatomia complessa. Nessuna calibrazione rispetto alle tue attrezzature. Sono quattro variabili introdotte dal sistema, che si sommano a quelle che già gestisci: scansione, design, stampante, resina, polimerizzazione.
Nessuno ne misura la somma. La maggior parte dei sistemi non ne riconosce nemmeno l'esistenza. E quando l'asta incisale non si chiude, il trasferimento è l'unico sospettato che nessuno prende in considerazione.
Per essere chiari: la calibrazione non può risolvere un giunto usurato. Quella è manutenzione. Ma un sistema che esegue la calibrazione sulla tua stampante, sulla tua resina e sul tuo articolatore smette di fare supposizioni, evitando che gli offset costanti della tua configurazione si trasferiscano silenziosamente nel montaggio.
La categoria aveva bisogno di una risposta migliore
Niente di tutto questo è un attacco commerciale. Si tratta di conseguenze ingegneristiche e chiunque abbia montato un caso su impianti ad arcata completa su una piastra senza gesso ne ha riscontrata almeno una.
Il montaggio senza gesso ha risolto la parte facile: eliminare il gesso. La parte difficile, ovvero assicurarsi che il modello si posizioni sull'articolatore esattamente dove lo ha collocato il progetto CAD e vi rimanga, è rimasta irrisolta.
Per risolverla occorre un punto di partenza diverso. Una geometria della base progettata per la stampa 3D, non mutuata dal montaggio in gesso. Una configurazione che si adatta al caso. Una fase di calibrazione basata sulla tua stampante, sulla tua resina e sul tuo articolatore. E un unico standard per valutarla, visibile fin dal primo montaggio: l'asta incisale si chiude a zero, i contatti sull'articolatore sono i contatti che hai progettato e il modello non si muove.
Questo è il sistema che abbiamo creato in DACOS. Nel prossimo post ti mostrerò esattamente come funziona.
Scopri il sistema creato per risolvere tutti e quattro i problemi →
— Antonello
La tecnologia DACOS è protetta da una domanda di brevetto internazionale depositata.