Transfer Drift
Por qué los sistemas sin yeso crean nuevos problemas
Eliminar el yeso no es suficiente. La mayoría de los sistemas de montaje magnético introducen cuatro nuevas fuentes de error. Aquí explicamos la ingeniería detrás del problema.
Técnico Dental, Inventor y Fundador
La promesa frente a la realidad
Todos los sistemas sin yeso hacen la misma promesa: montaje más rápido, sin mezclas, sin limpieza y sin esperas a que fragüe el yeso.
La promesa es real. Montar magnéticamente un modelo impreso es más rápido que el yeso, y nadie que haya hecho ambas cosas lo cuestiona.
Pero la velocidad nunca fue el objetivo principal. El yeso, con todo su desorden, hace una cosa bien: mantiene el modelo donde lo colocan sus manos. Un sistema que sustituye al yeso hereda esa función. La velocidad sin fidelidad no es una mejora. Es un compromiso que nadie menciona en la caja del producto.
Por lo tanto, la verdadera pregunta no es «¿Es más rápido?», sino esta:
¿Lo que verifica en el articulador sigue siendo lo que diseñó en CAD?
Usted pasa una hora colocando los contactos en la pantalla. Monta el modelo, cierra el articulador y la varilla incisal no llega a cero. Los contactos ni siquiera están cerca y no se encuentran donde los colocó. Entonces comienza la búsqueda del error: el escaneo, la alineación, el diseño o la impresora.
Con la mayoría de los sistemas sin yeso, la respuesta sincera a esa pregunta es: no se puede estar seguro. No porque la idea sea incorrecta, sino debido a cuatro decisiones de ingeniería compartidas por la mayor parte de la categoría. Cada una añade una nueva fuente de error a su cadena de trabajo.
Problema 1: Bases voluminosas que colisionan con los análogos de implante
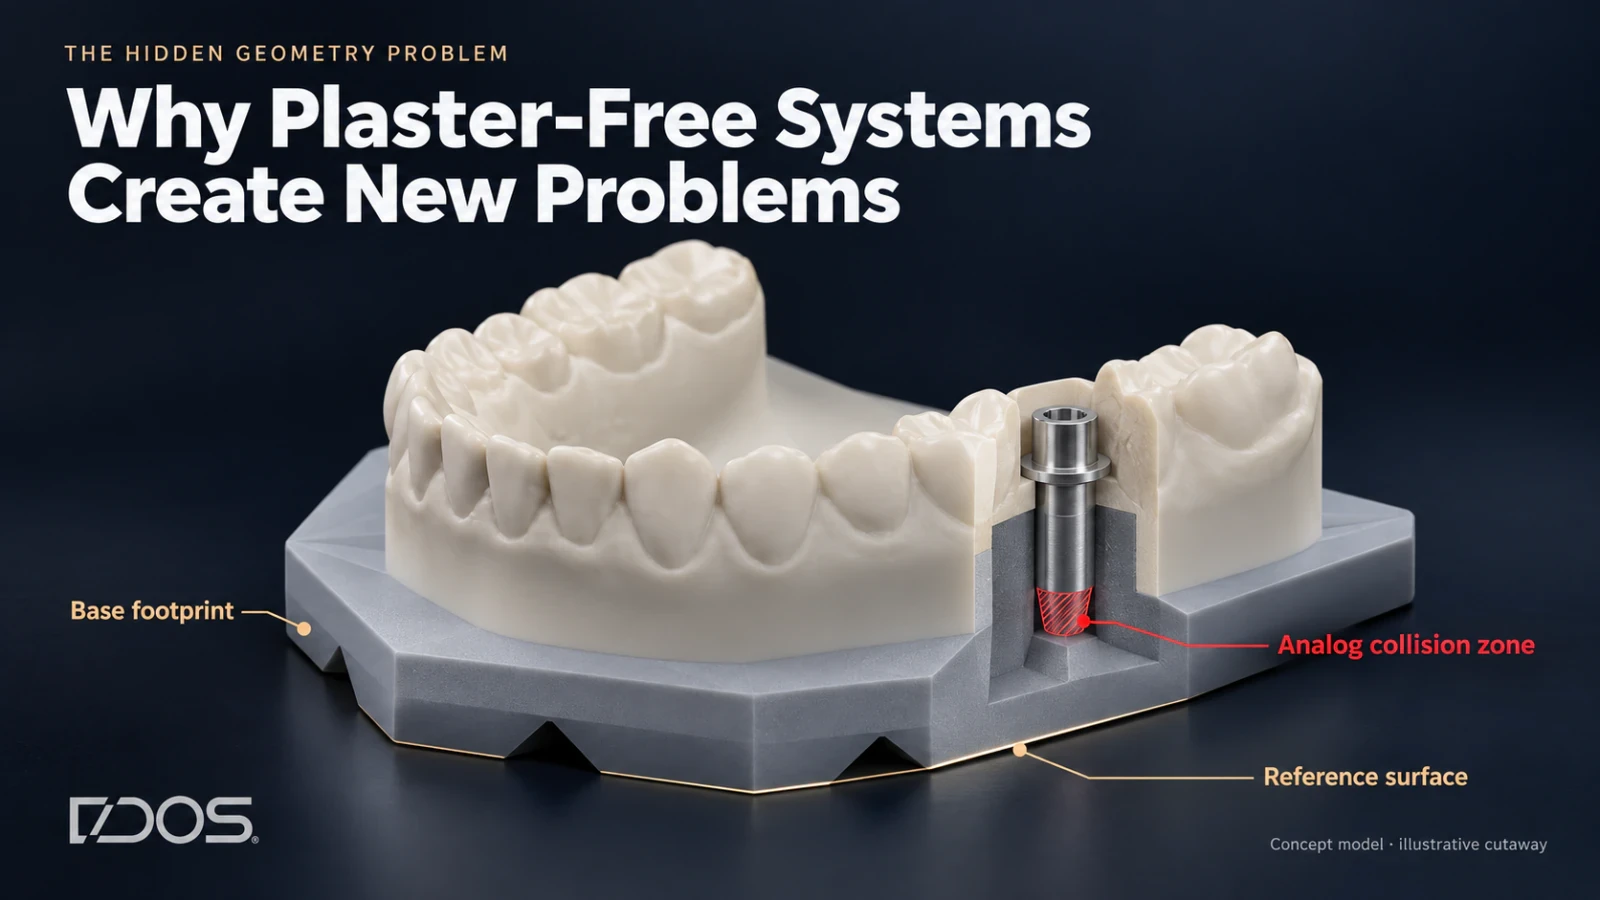
Observe la base de un modelo típico sin yeso. Es ancha, gruesa y sólida, con una superficie que se parece mucho a un zócalo de montaje de yeso. Esto no es casualidad. La mayoría de los sistemas adaptaron su geometría a partir del montaje tradicional en articuladores, en lugar de diseñarla específicamente para un modelo impreso.
En una corona unitaria, esto es tolerable. En un caso de implantes, es una colisión.
Los análogos de implante se extienden hacia abajo en la base del modelo. Cuando el análogo en la posición 5 necesita ese espacio y la base de montaje ya lo ocupa, ambos se intersectan físicamente. En el CAD se observa una superposición que no se puede resolver. En el laboratorio tiene tres opciones, y ninguna es buena:
Desbastar la base. Se libera espacio para el análogo, pero se elimina material de la superficie que define la posición del modelo en la pletina. La referencia deja de ser la referencia.
Buscar una solución alternativa. Recortar la base alrededor del análogo en el CAD, reducir el área de asentamiento y aceptar que el modelo ahora se apoya sobre una superficie menor de la prevista en el diseño.
Volver al yeso para este caso. Lo que significa gestionar dos flujos de trabajo: uno para casos sencillos y otro para los casos que realmente generan rentabilidad.
La tercera opción es la que la mayoría de los laboratorios acaban eligiendo, y eso lo dice todo. Los trabajos de arcada completa sobre implantes (All-on-X, barras, híbridas, sobredentaduras) son los de mayor valor y los más críticos en oclusión que realiza un laboratorio. Y es precisamente ahí donde una base voluminosa falla primero.
Un sistema de montaje que no puede resolver su caso más complejo no es un sistema. Es un atajo para los casos fáciles.
El problema no son los imanes, ni tampoco la idea del montaje sin yeso. Es la propia geometría de la base: una forma heredada del proceso al que pretendía sustituir, en lugar de estar diseñada para el proceso en el que realmente se utiliza.
Problema 2: Una base que condiciona su forma de imprimir
El segundo problema se deriva del primero. Una base voluminosa no fue diseñada para una impresora, y la impresora lo nota.
Para proteger las superficies de contacto con la pletina, muchos sistemas requieren imprimir el modelo en ángulo, a menudo a unos 45°, en lugar de plano sobre la plataforma de construcción. En teoría, es solo un ajuste del software de preparación. En la práctica, lo cambia todo en las fases posteriores:
Aumenta la altura de construcción. Un modelo de arcada completa inclinado es mucho más alto que uno plano. Mayor altura significa más capas, y cada capa es una nueva oportunidad para que se acumulen pequeños errores en el eje Z.
Los soportes se sitúan en zonas críticas. Al inclinar el modelo, los soportes entran en contacto con áreas que nunca tocarían en una impresión plana. Cada punto de contacto deja una marca, y cada marca requiere un acabado manual.
Disminuye la capacidad de la plataforma. Los modelos planos se distribuyen uno al lado del otro. Los modelos inclinados consumen mucho espacio. Menos modelos por impresión significa más ciclos de impresión al día.
Aumenta el tiempo de impresión. Una mayor altura de construcción se traduce en trabajos más largos, en cada caso, todos los días.
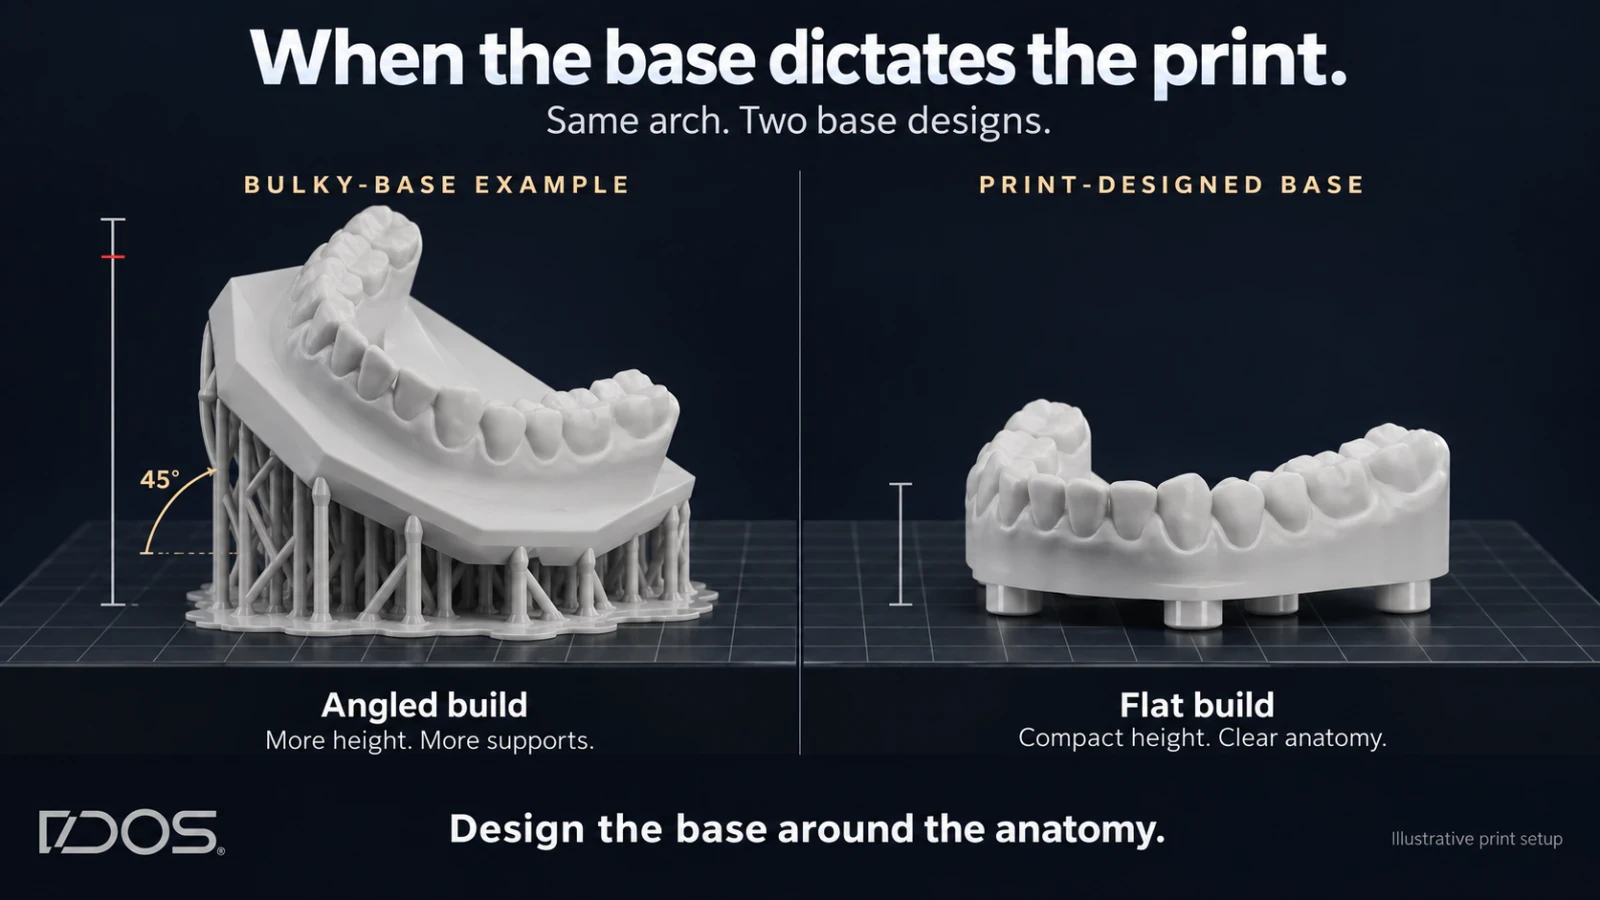
Y la consecuencia más importante: los dientes pagan las consecuencias de la base.
Los dientes son la parte clínicamente crítica del modelo: la anatomía oclusal, los contactos, los márgenes; la razón de ser del modelo. Su orientación de impresión debería elegirse en función de ellos. Para un modelo, eso suele significar una posición plana. Cuando la base fuerza la inclinación, se está optimizando la parte menos importante del modelo a expensas de la más importante.
Cualquier técnico experimentado conoce el orden de prioridades en un modelo impreso. Primero la anatomía. Todo lo demás está a su servicio. Un sistema de montaje que invierte ese orden tiene un diseño de ingeniería erróneo.
La solución no es una mejor estrategia de soportes ni una impresión más lenta. Es una geometría de base diseñada para la fabricación aditiva desde el principio: una que se imprima plana, mantenga los soportes alejados de las superficies funcionales y se asiente con precisión en la pletina.
Problema 3: Una sola configuración para todos los casos
Si abre la biblioteca CAD de la mayoría de los sistemas sin yeso, encontrará una única disposición de imanes. Una posición, un patrón, aplicado a todos los modelos.
Esto tendría sentido si todos los casos fueran idénticos. Pero no lo son.
Un modelo unitario con piezas adyacentes sanas es el caso más sencillo que recibe su laboratorio. Una arcada completa con cuatro o seis análogos de implante, una sección de muñón desmontable, una conexión de barra o una socavadura profunda no lo es. Cada uno de estos elementos ocupa espacio en la base del modelo. Con una configuración fija, no hay forma de indicarle al sistema «aquí no».
Así, cuando la anatomía y el patrón de los imanes entran en conflicto, la anatomía pierde. Se rediseña la base alrededor de los componentes de montaje, debilitándola donde coinciden, o se vuelve a recurrir al yeso.
Esta es la diferencia entre un producto y un sistema. Un producto funciona para el caso específico para el que fue diseñado. Un sistema está diseñado para los casos reales que recibe, incluidos los complejos y de alta rentabilidad que construyen la reputación de su laboratorio.
La mayoría de los sistemas sin yeso se diseñaron para el caso más sencillo: sin análogos, sin muñones desmontables, sin obstáculos. Por eso funcionan bien en las demostraciones de las ferias y presentan dificultades un martes por la tarde con un caso All-on-6.
Un sistema de montaje para un laboratorio moderno debe permitirle elegir dónde colocar los imanes, caso por caso, dentro del software CAD que ya utiliza. La configuración debe adaptarse a la anatomía, y no al revés.
Problema 4: Asumir que el articulador es preciso
El cuarto problema es el más silencioso. La mayoría de los sistemas sin yeso asumen que su articulador es exacto y que su impresora reproduce exactamente lo que indica el archivo.
Ninguna de estas dos suposiciones es segura.
Los articuladores son instrumentos mecánicos con sus propias tolerancias: pletinas de montaje que no se asientan de forma idéntica, holgura en las bisagras y desgaste por años de uso diario. Dos articuladores del mismo modelo en la misma mesa de trabajo no mantendrán necesariamente una pletina en la misma posición exacta. Su impresora, la resina y el protocolo de curado también dejan su propia huella en el modelo: una desviación vertical constante aquí, una ligera diferencia dimensional allá.
Un sistema sin paso de calibración trata todo esto como si no existiera. Suministra una pletina fabricada con dimensiones nominales, le entrega un modelo nominal y espera que ambos coincidan exactamente donde indicaba el archivo CAD. Cuando no es así, ningún elemento del flujo de trabajo le explica el porqué.
Ahora sume todos los factores. Una geometría de base que no está diseñada para la impresión. Una orientación de impresión condicionada por esa base. Una configuración fija que colisiona con la anatomía compleja. Sin calibración con respecto a sus propios equipos. Son cuatro variables que introduce el sistema, acumuladas sobre las que ya gestiona: escaneo, diseño, impresora, resina y curado.
Nadie mide el error acumulado. La mayoría de los sistemas ni siquiera reconocen que existe. Y cuando la varilla incisal no cierra, la transferencia de posición es el único sospechoso que nadie analiza.
Para ser claros: la calibración no puede solucionar el desgaste de una bisagra; eso es mantenimiento. Pero un sistema que se calibra con su propia impresora, resina y articulador deja de asumir valores teóricos, evitando que las desviaciones sistemáticas de sus equipos afecten silenciosamente al montaje.
Esta categoría necesitaba una solución mejor
Esto no es una crítica comercial. Son consecuencias técnicas reales, y cualquiera que haya montado un caso de implantes de arcada completa en una pletina sin yeso se ha enfrentado a alguna de ellas.
El montaje sin yeso resolvió la parte fácil: eliminar el yeso. La parte difícil, asegurar que el modelo se posicione en el articulador exactamente donde se ubicó en el diseño CAD y permanezca allí, quedó sin resolver.
Resolverlo requiere un punto de partida diferente. Una geometría de base diseñada para la impresión 3D, no copiada del montaje en yeso. Una configuración que se adapte al caso. Un paso de calibración basado en su propia impresora, resina y articulador. Y un único estándar para evaluarlo, visible desde el primer montaje: la varilla incisal cierra a cero, los contactos en el articulador coinciden con los diseñados y el modelo no se mueve.
Ese es el sistema que hemos desarrollado en DACOS. En el próximo artículo, le mostraré exactamente cómo funciona.
Descubra el sistema diseñado para resolver estos cuatro problemas →
— Antonello
La tecnología DACOS está protegida por una solicitud de patente internacional en trámite.